
公差・検査ガイド
表面粗さRaの指示方法
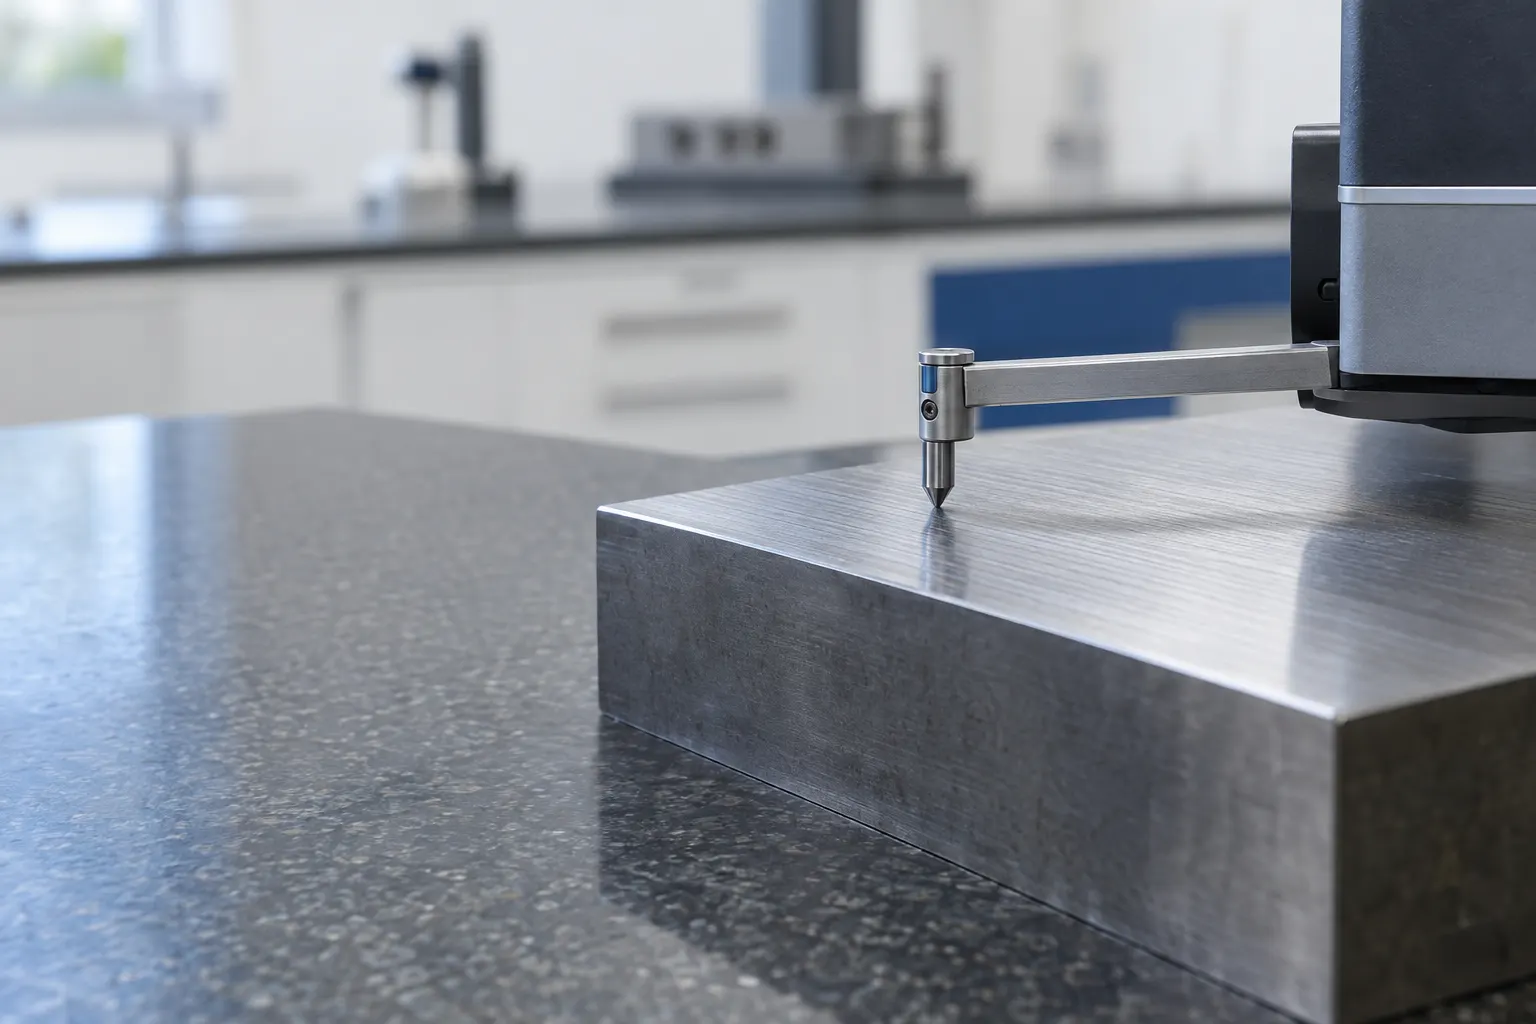
表面粗さRaを、対象の面、数値と単位、測定方法、表面処理の前後のどちらに適用するかで指示する方法と、RaとRzの違い、図面記号に書く要素を解説します。
要点
使える表面粗さRaの要求とは、どの面が対象か、Raの上限値はいくつか、どう測定するか、加工面の状態か表面処理後の状態かを加工先に伝えるものです。「滑らかに仕上げる」だけでは、確実に見積もることも検査することもできません。
表面粗さの要求は、シール、摺動、光学、外観に関わる面が一部だけなのに、図面全体に一律にかけられがちです。それは避けられるはずのコストと混乱を生みます。よい見積依頼は、要求を機能面に絞り、単位系と検査方法を示し、粗さを幾何公差や皮膜の要求と分けて記載します。
適用範囲
表面粗さの指示が必要になる面
摩擦・摩耗、漏れ、組付けの感触が、寸法や形状だけでなく管理された表面性状に左右される摺動面、シール面、軸受面。
塗装、アルマイト処理、めっきなどの表面処理をするため、加工面と最終面の要求を明確に分ける必要がある面。
複数の加工方法が考えられ、表面の要求によってフライス加工、旋盤加工、研削、研磨などの工程が必要かどうかが決まる図面。
見積依頼に必要な情報
見積依頼に必要な情報と図面の要件
対象面の特定
一部の面だけが重要なら一律の注記にせず、粗さの要求がかかる面、穴、溝、径を正確に示してください。
Raの数値と単位
Raの値と単位系を、図面または見積依頼の注記に直接書いてください。マイクロインチとマイクロメートルの取り違えを防げます。
測定方法
受入の方法が特定の手順に従う必要がある場合は、規格、測定方向、カットオフ値、検査成績書の要否を記載してください。
工程上の状態
要求が塗装やアルマイト処理の前か、表面処理後か、面によって両方かを明確にしてください。
注意点
制約と見積の前提条件
- Raは表面パラメータの一つにすぎません。うねり、筋目方向、エッジの状態、外観は、別途記載しない限りRaで表されるとは考えないでください。
- すべての面に非常に細かいRaを指示すると、不要な工程とコストが発生します。見積依頼では、実際の機能に結び付く面だけを対象にしてください。
- 粗さの話は、漠然とした「滑らかさ」への期待ではなく、管理された図面、データム構成、検査方法に結び付けて進めてください。
参考
仕様に記載すべき項目
| 仕様要素 | 決めること | 省いた場合 |
|---|---|---|
| パラメータ | どの量を制限するか。Ra、Rz、Rtなどはそれぞれ別のものを測ります | 加工先が独自に選ぶことになり、2社がどちらも合格でも測り方が違うことがあります |
| 限界値と限界の種類 | 数値と、それが最大値か、16%ルールの限界か、平均値か | 境界付近の結果がどちらとも解釈できてしまいます |
| 基準長さと評価長さ | パラメータを算出する長さ | 結果が表面ではなく測定器の設定によって変わります |
| フィルタとネスティング指数 | どの波長を、うねりではなく粗さとして数えるか | うねりが粗さとして測られたり除外されたりしても、双方が気付きません |
| 適用する方向と範囲 | 部品のどこに、どの筋目方向で要求を適用するか | 要求が全面に適用されると解釈されますが、それが意図であることはまれです |
公開規格
このページの用語を定義している規格
このページで使う用語を定義している規格です。ProtoRFQはこれらの規格に基づく認証や承認を主張するものではありません。案件に適用する規格は、見積依頼で指定されたものになります。
- ISO 21920-2:2021 — 輪郭曲線方式による表面性状の用語、定義、パラメータ。ISO 4287:1997を廃止して置き換えた規格
- ISO 21920-1:2021 — 図面における表面性状の指示方法。上の表はこの指示の構成に沿っています
- ASME B46.1-2019 — 粗さ、うねり、筋目を扱う米国の表面性状規格。北米の図面ではISO 21920の代わりに参照されることが多いもの
関連する製造事例
参考になる製造事例


関連ページ
あわせて確認したいページ
よくある質問
表面粗さについてよくある質問
表面粗さRaとRzの違いは何ですか。図面記号には何を書けばよいですか。
RaとRzは測っている量が異なります。Raは粗さ曲線の算術平均高さ、Rzは最大高さで、両者を読み替える一般的な換算式はISOでは定められていません。図面の表面性状の指示には、パラメータ(RaかRzか)、限界値とその種類、評価長さ、フィルタ、適用する方向と範囲を書きます。どれかが欠けると、要求は緩くなるのではなく、あいまいになります。
部品全体に一つのRaの注記を書くだけで足りますか。
通常は足りません。同じ部品でも面によって機能上の必要や加工方法が異なるため、要求は実際に重要な面に指示するほうが適切です。
Raを厳しくするほど良い部品になりますか。
いいえ。その面が性能上重要でなければ、厳しい粗さはコストを増やすだけで機能は改善しません。適切な目標値は用途に結び付いた値であり、単に最も小さい数値ではありません。
見積依頼にRaの測定方法を書くべきですか。
はい。受入が特定の方法、規格、成績書に依存する場合は書いてください。測定の詳細によって、加工先の要求の解釈や検査作業の見積が大きく変わることがあります。
公差・検査ガイド
実際の機能面から表面の要求を見積もる
実際のRa指示を記入した図面、測定の要求、満たすべき表面処理後の状態をお送りください。
表面粗さを含めて見積を依頼