
Préparer la finition
Anodisation des pièces usinées en aluminium
Anodisation aluminium de pièces usinées : alliage, type de couche, couleur, épargnes, zones d’aspect et cotes sensibles à définir avant le devis.
En bref
L’anodisation de pièces usinées en aluminium ne se passe simplement que si la demande de devis sépare les exigences d’usinage des exigences de finition : alliage exact, type ou classe d’anodisation, attentes d’aspect, zones épargnées et cotes sensibles à la croissance de la couche.
L’anodisation est souvent ajoutée en une ligne à la fin d’une demande de devis d’usinage. Pourtant, la finition peut modifier la gamme, l’état des arêtes, le plan d’épargne, la logique de contrôle et même le choix de l’alliage. Les meilleures demandes définissent l’anodisation en même temps que la géométrie usinée, au lieu de laisser la finition ouverte jusqu’après le prix.
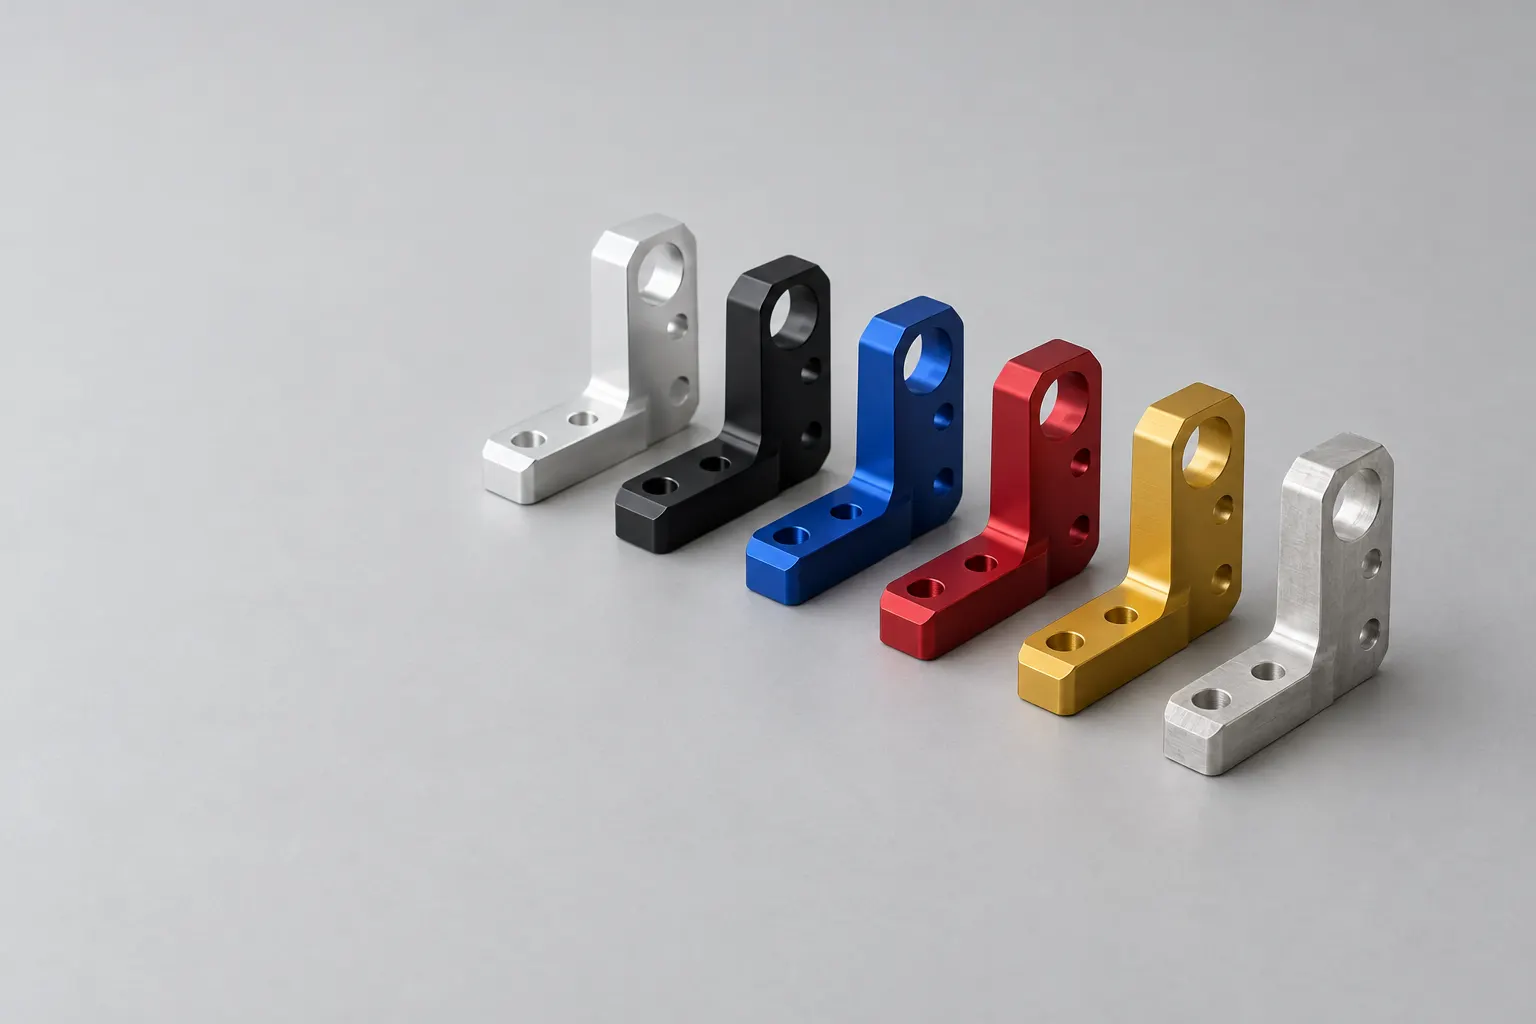
Cas d’usage
Les pièces concernées
Pièces en aluminium dont la tenue à la corrosion, l’aspect, la résistance à l’usure ou l’isolation électrique font partie de l’exigence finale.
Pièces avec faces extérieures visibles, surfaces d’appui, taraudages ou alésages qui demandent une épargne ou une revue dimensionnelle avant finition.
Carters, équerres, plaques et ensembles usinés où l’homogénéité de teinte et la définition des zones d’aspect comptent à la livraison.
Votre demande de devis
Ce que doit contenir la demande de devis
Alliage et spécification d’anodisation
Indiquez l’alliage d’aluminium et le type, la classe ou la définition équivalente de l’anodisation, pour que les hypothèses d’usinage et de finition restent alignées.
Épargnes et zones exclues
Repérez les taraudages, ajustements, faces de contact électrique ou zones d’étanchéité à ne pas anodiser, ou qui demandent un traitement particulier.
Critère d’aspect
Identifiez les faces visibles, la teinte attendue et si de petites marques de manipulation, points d’accrochage ou écarts de teinte sont acceptés hors des zones d’aspect.
Cotes sensibles
Signalez les alésages, taraudages, portées de roulement ou faces d’épaisseur critique pour que le devis tienne compte de la croissance de la couche et de l’acceptation après finition.
Limites
Limites et hypothèses du devis
- Les notes d’anodisation ne doivent pas être séparées du dossier géométrique : épargnes, choix d’alliage et surfaces cotées influencent la fabricabilité et le prix.
- Teinte et aspect doivent être définis par écrit : « anodisation noire » ou « anodisation incolore » seule ne décrit pas forcément le niveau visuel attendu sur une pièce visible.
- Les cotes qui comptent après anodisation doivent être indiquées explicitement, pour distinguer les cotes d’usinage avant finition de l’état final accepté.
Référence
Ce que la spécification doit indiquer
| Élément de spécification | Ce qu’il fixe | Où il est défini |
|---|---|---|
| Type de couche | Décorative et protectrice, ou anodisation dure — normes et propriétés différentes | ISO 7599 pour la couche décorative et protectrice ; ISO 10074 pour l’anodisation dure |
| Classe d’épaisseur | La classe de couche exigée sur les surfaces fonctionnelles | Classes listées dans la norme applicable |
| Aspect et couleur | Teinte, brillant et manière de juger les écarts | Échantillons de référence convenus ; les normes fixent des méthodes d’essai, pas un aspect que l’on peut décrire en mots |
| Colmatage | Si la couche est colmatée et comment cela sera vérifié | Méthodes d’essai citées par la norme applicable |
| Zones épargnées et exclues | Taraudages, alésages et faces de référence à ne pas anodiser | Le plan — aucune norme ne peut le deviner |
Normes publiées
Où ces termes sont définis
Ces normes définissent les termes employés sur cette page. ProtoRFQ ne revendique aucune homologation au titre de l’une d’elles ; la norme qui s’applique à un projet est celle nommée dans la demande de devis.
- ISO 7599:2018 — méthode de spécification des couches anodiques décoratives et protectrices sur l’aluminium : propriétés caractéristiques, méthodes d’essai et exigences minimales de performance. Elle ne couvre pas l’anodisation dure.
- ISO 10074:2021 — spécification des couches d’anodisation dure, que l’ISO 7599 exclut explicitement de son domaine.
Exemples de fabrication
Pièces de référence associées

Plaque de montage usinée
Plaque de fixation : une référence utile quand des faces d’aspect et des réseaux de trous doivent traverser proprement la gamme usinage puis anodisation.
Voir la référence
Plaque de montage usinée
Plaque plane : elle montre pourquoi l’alliage, les faces visibles et les choix d’accrochage ou d’épargne doivent être documentés avant l’émission du devis.
Voir la référence
Cadre en aluminium usiné
Cadre en aluminium : il faut distinguer les faces visibles des faces intérieures ou sans exigence d’aspect.
Voir la référencePages associées
Pour aller plus loin
Traitements de surface
Pour aller plus loin quand le choix de finition ou la gamme après usinage reste à préciser.
Ouvrir la pageQualité
Utile quand l’acceptation dépend des zones d’aspect, des épargnes et des preuves de contrôle final après finition.
Ouvrir la pageFraisage CNC
Procédé amont courant pour les plaques, cadres et carters qui passent ensuite en anodisation.
Ouvrir la pageQuestions fréquentes
Questions fréquentes sur l’anodisation
L’anodisation change-t-elle les cotes d’une pièce en aluminium ?
Oui : une partie de la couche croît vers l’extérieur du métal de base, de façon nettement plus marquée en anodisation dure. Indiquez donc si alésages, taraudages et ajustements sont cotés avant ou après anodisation, pour que la surépaisseur d’usinage soit prévue correctement.
Quelles couleurs d’anodisation sont possibles sur l’aluminium ?
La teinte se définit au cas par cas et se confirme par écrit. Les normes fixent des méthodes d’essai, pas un aspect décrit en mots : couleur, brillant et tolérance d’écart se règlent sur des échantillons de référence convenus, indiqués dans la demande de devis.
Pourquoi traiter l’anodisation dès le devis plutôt qu’après l’usinage ?
Parce que le choix d’alliage, les épargnes, les attentes d’aspect et les cotes sensibles à la finition peuvent changer la gamme et le plan de contrôle. Les chiffrer ensemble évite des hypothèses qui ressortent plus tard en reprises ou en dérogations.
Toutes les surfaces usinées doivent-elles avoir la même exigence d’anodisation ?
Pas forcément. Certaines surfaces sont d’aspect, d’autres fonctionnelles, d’autres épargnées. Le plan ou la demande de devis doit indiquer ces différences au lieu d’appliquer une note vague à toute la pièce.
Quelles informations manquent le plus souvent dans une demande de devis de pièces anodisées ?
L’alliage exact, le type ou la classe d’anodisation, la définition des épargnes et la liste des cotes ou surfaces qui comptent après finition.
Anodisation type II ou type III : laquelle indiquer ?
Dans la MIL-PRF-8625, le type II est l’anodisation sulfurique classique, le choix habituel pour la couleur et la protection générale contre la corrosion. Le type III est l’anodisation dure : une couche bien plus épaisse et plus dure pour les surfaces d’usure, dont une partie croît vers l’extérieur. Réservez le type III aux zones qui exigent la résistance à l’usure et précisez si alésages, taraudages et ajustements sont cotés avant ou après revêtement.
Peut-on anodiser de l’inox ?
Pas au sens classique. L’anodisation concerne l’aluminium et quelques autres métaux comme le titane et le magnésium. Les pièces en inox sont plutôt passivées, électropolies ou revêtues : une demande de devis inox doit nommer l’une de ces finitions plutôt que l’anodisation.
Préparer la finition
Faites chiffrer vos pièces anodisées sur un cahier des charges complet.
Envoyez le plan d’usinage, l’alliage, la spécification d’anodisation, les notes d’épargne et les surfaces qui comptent après finition.
Demander un devis de pièces anodisées