
Planificación de acabados
Anodizado de piezas maquinadas: colores y proceso
Anodizado de aluminio en piezas maquinadas o mecanizadas: aleación, tipo, color, enmascarado, zonas estéticas y cotas sensibles al recubrimiento.
Respuesta breve
El anodizado de aluminio en piezas maquinadas solo resulta sencillo cuando la solicitud de cotización separa los requisitos de maquinado de los de acabado: la aleación exacta, el tipo o clase de anodizado, las expectativas estéticas, las zonas de enmascarado y las cotas sensibles al crecimiento del recubrimiento.
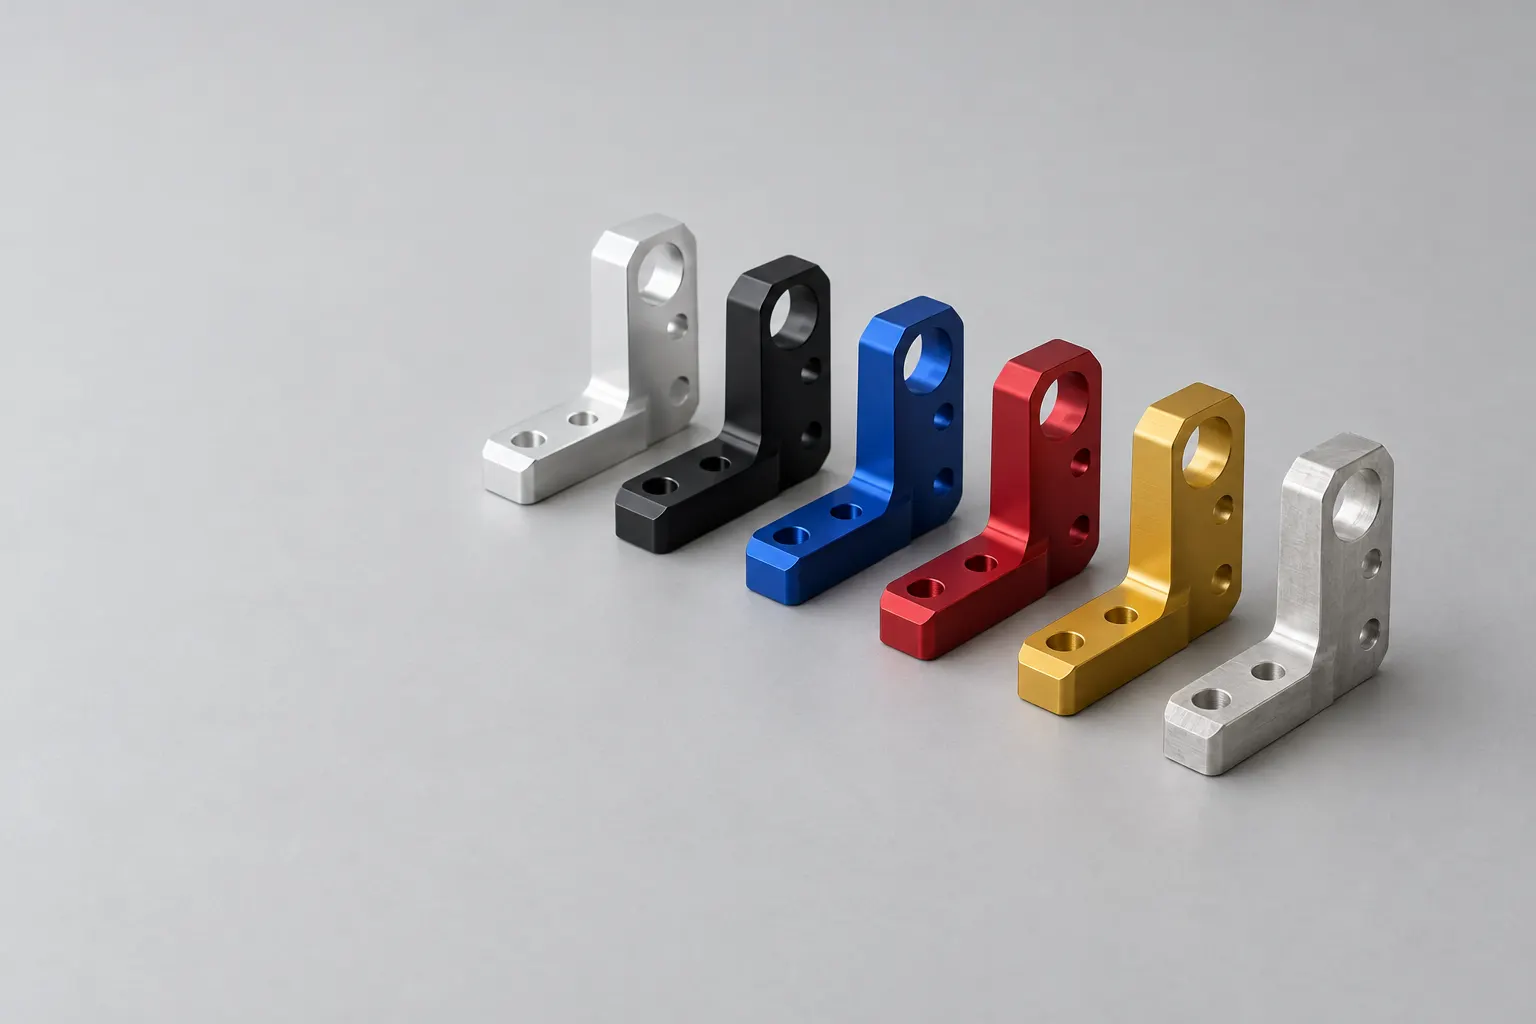
El anodizado suele tratarse como una nota breve al final de la solicitud, pero el acabado puede cambiar la ruta de la pieza, el estado de las aristas, el plan de enmascarado, la lógica de inspección e incluso la idoneidad de la aleación. Las mejores solicitudes definen el anodizado junto con la geometría maquinada, en lugar de dejar el acabado abierto hasta después de cotizar.
Cuándo aplica
Cuándo planear el anodizado desde la cotización
Componentes de aluminio en los que la resistencia a la corrosión, la apariencia, el desgaste o el aislamiento eléctrico forman parte del requisito de la pieza terminada.
Piezas con caras exteriores visibles, superficies de asiento, roscas o barrenos que requieren enmascarado o revisión dimensional antes del acabado.
Carcasas, soportes, placas y ensambles maquinados en los que importan la uniformidad del color y la definición de zonas estéticas.
Datos para cotizar
Qué incluir en la solicitud de cotización y en el plano
Aleación y especificación de anodizado
Indique la aleación de aluminio y el tipo, clase o definición equivalente de anodizado, para que los supuestos de maquinado y de acabado coincidan.
Enmascarado y zonas excluidas
Marque roscas, ajustes, caras de contacto eléctrico o zonas de sello que no deben anodizarse o que requieren manejo especial durante el acabado.
Criterio estético
Identifique las caras vistas, el color esperado y si se aceptan pequeñas marcas de manejo, puntos de sujeción o variación de tono fuera de las zonas estéticas.
Sensibilidad dimensional
Señale barrenos, roscas, asientos de rodamiento o caras de espesor crítico en los que la cotización debe considerar el crecimiento del recubrimiento y la aceptación posterior.
Límites
Límites y supuestos de la cotización
- Las notas de anodizado no deben separarse del paquete de geometría, porque el enmascarado, la aleación y las superficies sensibles a las cotas afectan la fabricabilidad y el precio.
- El color y las expectativas estéticas deben definirse por escrito; “anodizado negro” o “anodizado natural” por sí solos pueden no describir el estándar visual de piezas visibles.
- Las cotas que importan después del anodizado deben indicarse explícitamente, para distinguir las cotas de maquinado previas al acabado de la condición final aceptada.
Referencia
Qué debe indicar la especificación
| Elemento de la especificación | Qué fija | Dónde se define |
|---|---|---|
| Tipo de recubrimiento | Decorativo y protector, o anódico duro: normas distintas, propiedades distintas | ISO 7599 para decorativo y protector; ISO 10074 para duro |
| Clase de espesor | El grado de recubrimiento requerido en las superficies funcionales | Grados indicados en la norma aplicable |
| Apariencia y color | Color, brillo y cómo se juzgará la variación | Muestras de referencia acordadas; las normas fijan métodos de ensayo, no una apariencia que pueda especificarse solo con palabras |
| Sellado | Si el recubrimiento se sella y cómo se verificará | Métodos de ensayo referidos en la norma aplicable |
| Zonas enmascaradas y excluidas | Roscas, barrenos y caras de referencia que no deben recubrirse | El plano: ninguna norma puede deducirlo |
Normas publicadas
Dónde se definen estos términos
Estas normas definen los términos que usa esta página. ProtoRFQ no declara ninguna aprobación bajo ellas; la norma que rige un proyecto es la que se indica en la solicitud de cotización.
- ISO 7599:2018 — método para especificar recubrimientos de oxidación anódica decorativos y protectores sobre aluminio, con propiedades características, métodos de ensayo y requisitos mínimos de desempeño. No cubre el anodizado duro.
- ISO 10074:2021 — especificación de recubrimientos de oxidación anódica dura, que ISO 7599 excluye expresamente de su alcance.
Ejemplos de fabricación relacionados
Piezas de referencia relacionadas

Placa de montaje mecanizada
Las placas de montaje son buena referencia cuando las caras estéticas y los patrones de barrenos deben pasar limpiamente por la ruta de maquinado más anodizado.
Ver referencia
Placa de montaje mecanizada
Las placas planas muestran por qué la aleación, las caras vistas y las decisiones de sujeción o enmascarado deben documentarse antes de emitir la cotización.
Ver referencia
Bastidor de aluminio mecanizado
Los bastidores de aluminio muestran la necesidad de identificar las superficies visibles por separado de las caras interiores o no estéticas.
Ver referenciaPáginas relacionadas
Siga preparando su solicitud de cotización
Acabados superficiales
Guía general cuando la elección del acabado o la ruta posterior al maquinado todavía necesita aclararse.
Abrir páginaCalidad
Cuando la aceptación depende de zonas estéticas, enmascarado y evidencia de inspección final después del acabado.
Abrir páginaFresado CNC
Una ruta previa habitual para placas, bastidores y carcasas que después se anodizan.
Abrir páginaPreguntas frecuentes
Preguntas frecuentes sobre anodizado
¿Por qué hablar del anodizado al cotizar y no después del maquinado?
Porque la aleación, el enmascarado, las expectativas estéticas y las cotas sensibles al acabado pueden cambiar la ruta y el plan de inspección. Cotizarlos juntos evita supuestos que más tarde aparecen como retrabajo o excepciones.
¿Todas las superficies maquinadas necesitan el mismo requisito de anodizado?
No necesariamente. Algunas superficies son estéticas, otras funcionales y otras van enmascaradas. El plano o la solicitud deben identificar esas diferencias en lugar de aplicar una nota vaga a toda la pieza.
¿Qué colores de anodizado existen y qué afecta al costo?
El color no se fija solo con un nombre: se acuerda con muestras de referencia, porque las normas definen métodos de ensayo y no una apariencia que pueda especificarse solo con palabras. Al costo lo afectan sobre todo el tipo de anodizado (convencional o duro), el enmascarado, las zonas estéticas y las cotas sensibles al recubrimiento.
¿Qué información falta con más frecuencia en las solicitudes de piezas anodizadas?
La aleación exacta, el tipo o clase de anodizado, la definición del enmascarado y qué cotas o superficies importan después del acabado.
Anodizado tipo II o tipo III: ¿cuál indicar en la solicitud?
En MIL-PRF-8625, el Type II es el anodizado sulfúrico convencional, la opción habitual para color y protección general contra la corrosión. El Type III es el anodizado duro: una capa mucho más gruesa y dura para superficies de desgaste, que en parte crece hacia afuera del metal base. Pida Type III solo donde se necesita resistencia al desgaste, e indique si barrenos, roscas y ajustes se acotan antes o después del recubrimiento para planear la demasía de maquinado.
¿Se puede anodizar el acero inoxidable?
No en el sentido convencional. El anodizado es un proceso para aluminio y algunos otros metales como el titanio y el magnesio. Las piezas de inoxidable suelen pasivarse, electropulirse o recubrirse, así que la solicitud de inoxidable debe nombrar uno de esos acabados en lugar del anodizado.
Planificación de acabados
Cotice piezas anodizadas con un solo conjunto completo de requisitos.
Envíe el plano maquinado, la aleación, la especificación de anodizado, las notas de enmascarado y las superficies que importan después del acabado.
Cotizar piezas anodizadas