
Guide de conception pour la fabrication
Contre-dépouille en usinage : guide de conception
Contre-dépouille en usinage : définition, outils et procédés qui la réalisent, et comment la coter pour qu’elle soit chiffrée et contrôlée.
En bref
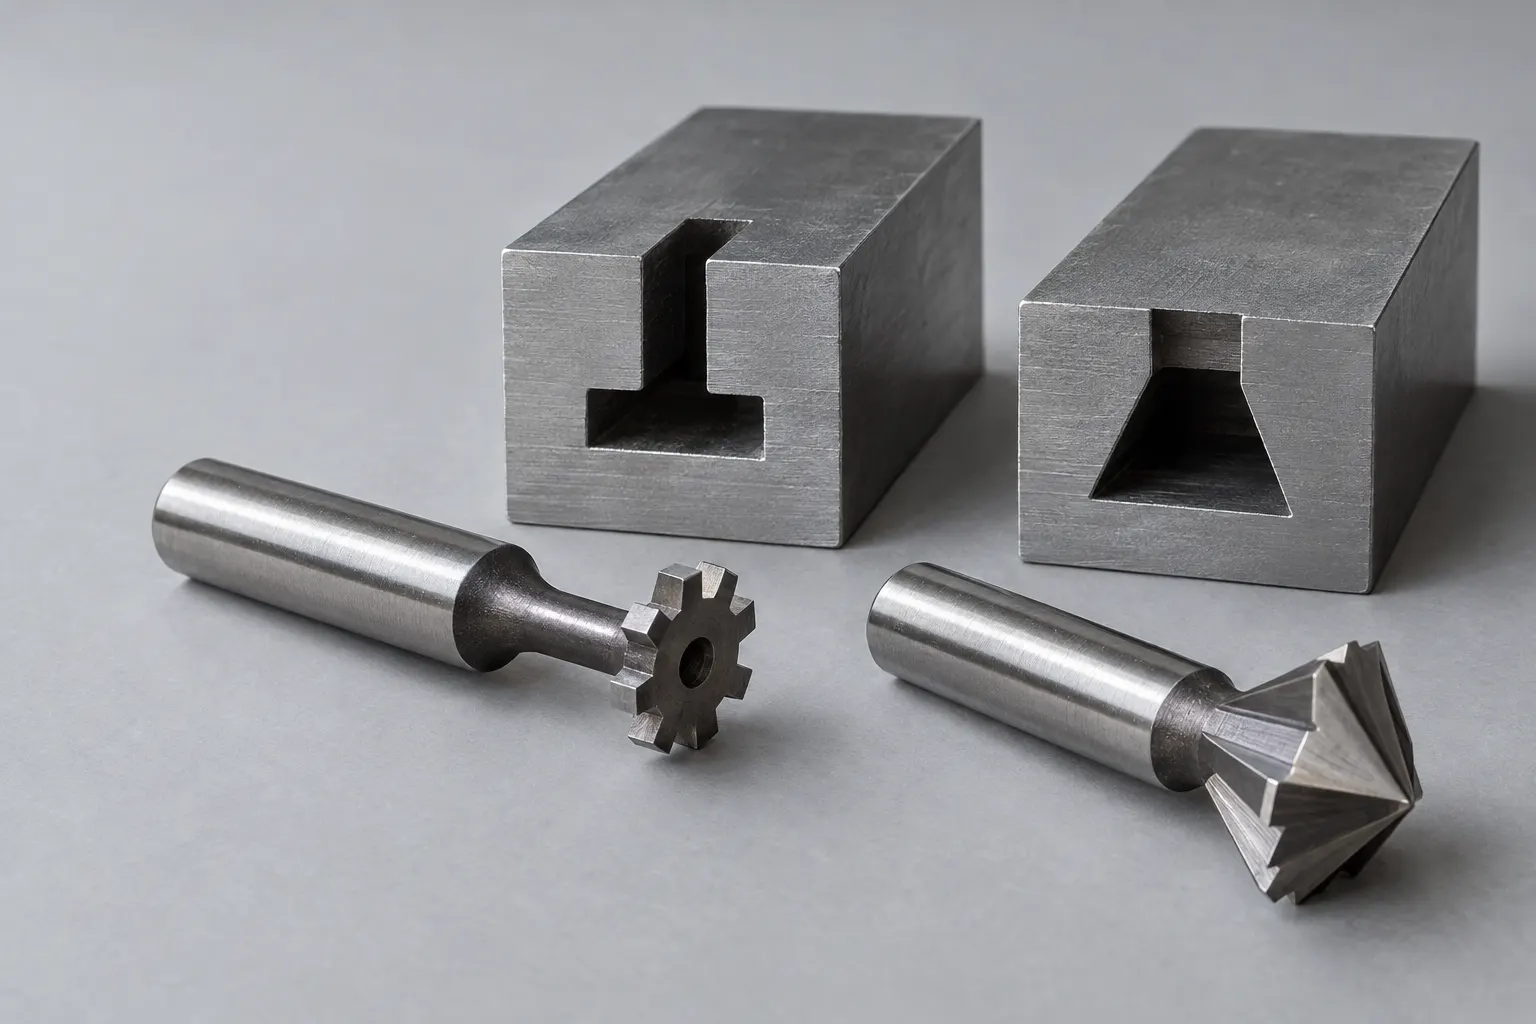
Une contre-dépouille en usinage est une forme en retrait qu’une fraise standard ou un outil de tournage ne peut pas atteindre par le dessus ou dans l’axe : rainure en T, queue d’aronde, gorge intérieure ou dégagement derrière un épaulement. Elle se réalise avec des fraises de forme, des prises de pièce supplémentaires, l’usinage multiaxe ou l’électroérosion ; le plan doit donc définir la forme dont la fonction a besoin et laisser le reste ouvert à la revue.
Les contre-dépouilles ont souvent de bonnes raisons d’être : gorge de joint torique, logement de circlip, dégagement de filetage ou de rectification pour qu’une pièce vienne en appui contre un épaulement, rainure en T ou queue d’aronde qui maintient une autre pièce. Elles deviennent coûteuses quand le plan demande une forme qu’aucun outil standard ne produit, un angle intérieur vif là où l’outil laisse forcément un rayon, ou une profondeur que le col de l’outil ne peut atteindre. La plupart des problèmes de contre-dépouille se règlent au stade du plan, avant le devis.
Cas d’usage
Les contre-dépouilles concernées
Contre-dépouilles fraisées : rainures en T, queues d’aronde, rainures de clavette et lèvres, réalisées avec des fraises à rainurer en T, à queue d’aronde, à clavette ou des fraises boule à col dégagé.
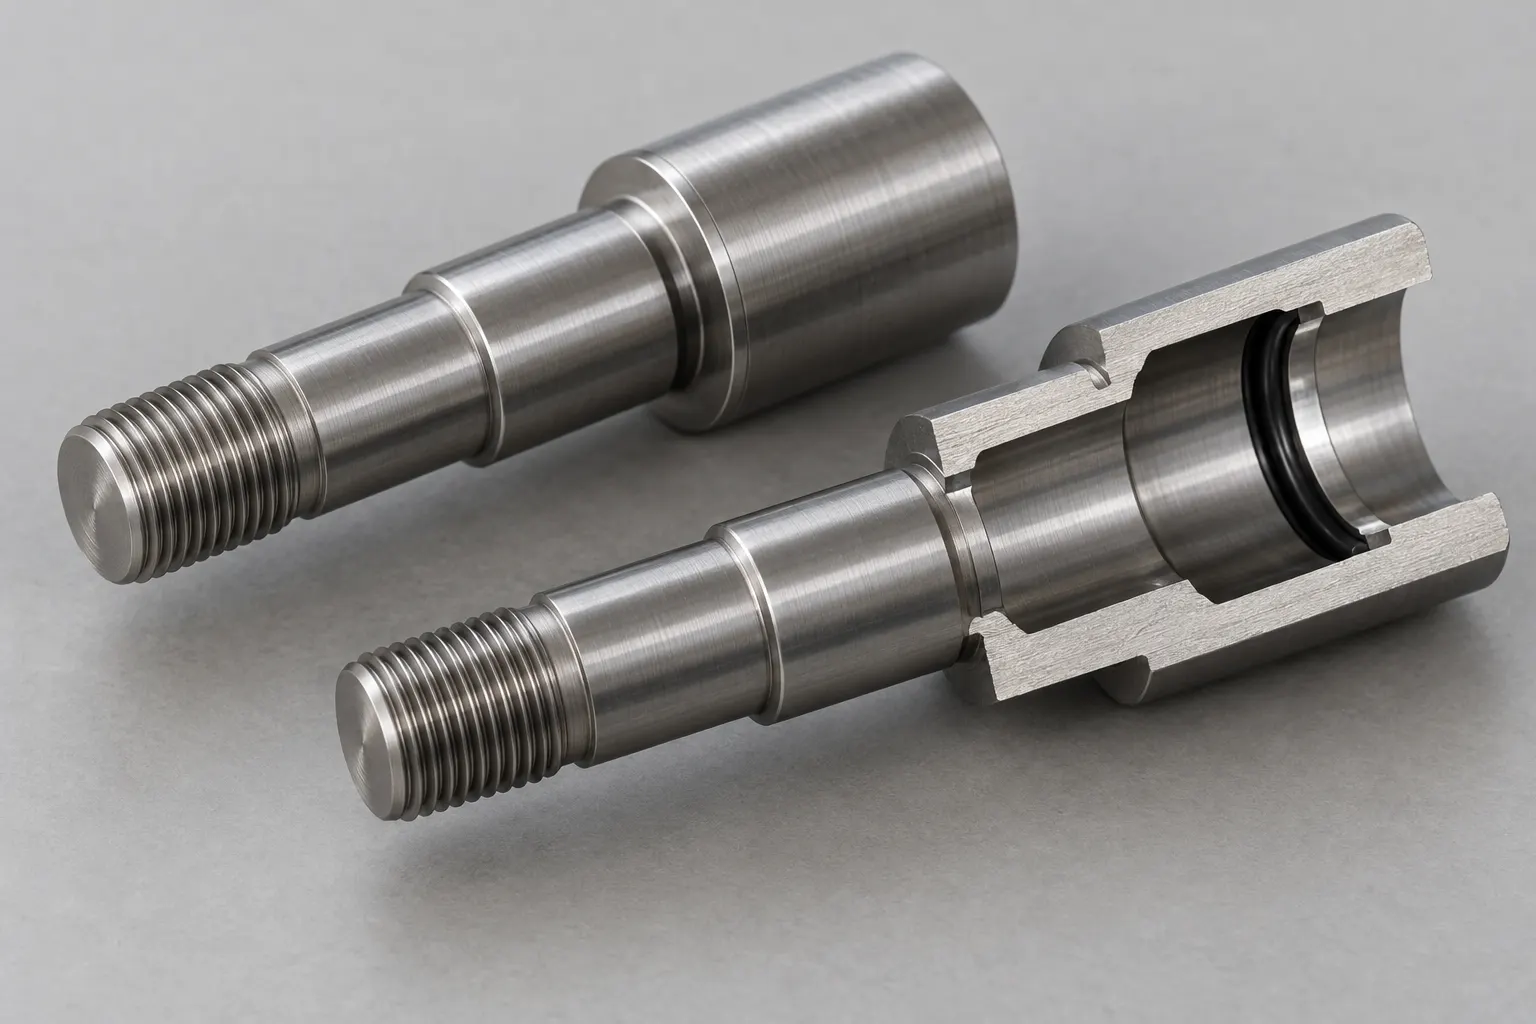
Contre-dépouilles tournées : dégagements de filetage, gorges de dégagement de rectification derrière les épaulements, et gorges intérieures ou frontales pour joints toriques et circlips.
Contre-dépouilles cachées dans les carters et blocs foreurs, quand une forme doit être atteinte à travers un alésage ou depuis une seconde prise de pièce.
Contre-dépouilles dans un outillage trempé ou dans des fentes étroites, où l’électroérosion à fil ou par enfonçage remplace la fraise.
Votre demande de devis
Ce que doit contenir la demande de devis
Fonction de la contre-dépouille
Dites à quoi elle sert (gorge de joint, logement de circlip, dégagement, glissière, maintien) pour que la revue distingue les cotes critiques de celles qui peuvent suivre un outil standard.
Profil, profondeur et rayons intérieurs
Cotez le profil, la profondeur et le rayon d’angle intérieur acceptable ; un rayon qui correspond à un outil standard évite un outil spécial.
Normes de référence
Si la contre-dépouille suit une norme, par exemple un dégagement de filetage ou de rectification selon DIN 76 ou DIN 509, ou une norme de gorge de joint, indiquez-la sur le plan.
Accès et prise de pièce
Montrez par quel côté la contre-dépouille est accessible et les faces qui ne doivent porter aucune trace d’outil, surtout pour les contre-dépouilles intérieures.
Méthode de contrôle
Précisez comment elle est acceptée : profil mesuré, calibre ou contrôle fonctionnel avec la pièce associée, car les contre-dépouilles cachées sont difficiles à mesurer directement.
Limites
Limites et hypothèses du devis
- Chaque outil de contre-dépouille laisse un rayon ou un angle défini par son profil ; des angles intérieurs parfaitement vifs exigent l’électroérosion ou une modification de conception.
- Les outils de contre-dépouille ont un col fin : la profondeur et la portée sont limitées, et une contre-dépouille profonde peut demander des prises de pièce supplémentaires ou un autre procédé.
- Un profil non standard peut nécessiter un outil spécial affûté sur mesure, ce qui ajoute un délai et un coût qu’un profil standard éviterait.
- Les contre-dépouilles intérieures sont difficiles à contrôler ; faute de méthode indiquée, le devis doit en supposer une.
Exemples de fabrication
Pièces de référence associées

Bague annulaire rainurée
Cette bague annulaire rainurée montre des gorges tournées du type utilisé pour les joints et les circlips, où largeur, profondeur et rayon d’angle de la gorge doivent être cotés clairement.
Voir la référence
Plaque de moule rainurée
Cette plaque de moule rainurée illustre des rainures et des logements fraisés où l’accès de l’outil et le rayon d’angle décident si un outil standard peut convenir.
Voir la référence
Corps de douille cylindrique
Ce corps de douille cylindrique sert de référence pour les formes intérieures atteintes à travers un alésage, où le contrôle des gorges cachées doit être prévu.
Voir la référencePages associées
Pour aller plus loin
Fraisage CNC
Les contre-dépouilles fraisées, comme les rainures en T et les queues d’aronde, et les prises de pièce qu’elles demandent.
Ouvrir la pageTournage CNC
Gorges, dégagements de filetage et dégagements de rectification sur pièces tournées.
Ouvrir la pageTiroirs de moule d’injection
Comment les contre-dépouilles des pièces moulées sont libérées par des tiroirs dans l’outillage.
Ouvrir la pageQuestions fréquentes
Questions fréquentes sur les contre-dépouilles
Qu’est-ce qu’une contre-dépouille en usinage ?
C’est un retrait qu’un outil ne peut pas usiner en descendant droit ou en avançant dans l’axe de la pièce, parce que la matière située au-dessus ou devant en bloque l’accès. Rainures en T, queues d’aronde, gorges intérieures et dégagements derrière un épaulement en sont des exemples courants.
Comment usine-t-on une contre-dépouille ?
Avec des fraises de forme (à rainurer en T, à queue d’aronde, à clavette ou boule à col dégagé) en fraisage, avec des outils à gorge en tournage, depuis une prise de pièce supplémentaire ou en usinage multiaxe, ou par électroérosion à fil ou par enfonçage quand la forme, la dureté de la matière ou l’accès excluent une fraise.
Comment rendre une contre-dépouille moins chère à usiner ?
Choisissez un profil et un rayon d’angle qui correspondent aux outils standard, gardez une profondeur à la portée du col de l’outil, évitez les angles intérieurs vifs et indiquez quelles cotes sont fonctionnelles. Si une gorge ou un dégagement suit une norme publiée, référencez-la plutôt qu’une forme sur mesure.
Pourquoi parle-t-on aussi de contre-dépouille en injection plastique ?
Sur une pièce moulée, une contre-dépouille empêche la pièce d’être éjectée droit hors du moule : il faut alors un tiroir ou un éjecteur incliné dans l’outillage. En usinage, le problème est différent : il s’agit d’accès de l’outil, pas d’éjection.
Guide de conception pour la fabrication
Définissez la contre-dépouille par sa fonction, puis faites-la chiffrer.
Envoyez le plan avec la fonction de la contre-dépouille, son profil, le rayon d’angle acceptable, la norme éventuelle et la méthode de contrôle attendue.
Demander un devis