
Guide matière
Usinage du titane en CNC
Usinage du titane : nuance et spécification, état de la barre, formes critiques, finition et certificats matière à indiquer dans la demande de devis.
En bref
L’usinage du titane se chiffre à partir de la nuance et de la spécification matière exactes, car le titane non allié et le Ti-6Al-4V (TA6V) ne se comportent pas de la même façon à la coupe, au traitement thermique ni en finition. La demande de devis doit aussi signaler les parois fines ou les formes profondes, les surfaces qui ne doivent pas gripper et les certificats matière qui accompagnent les pièces.
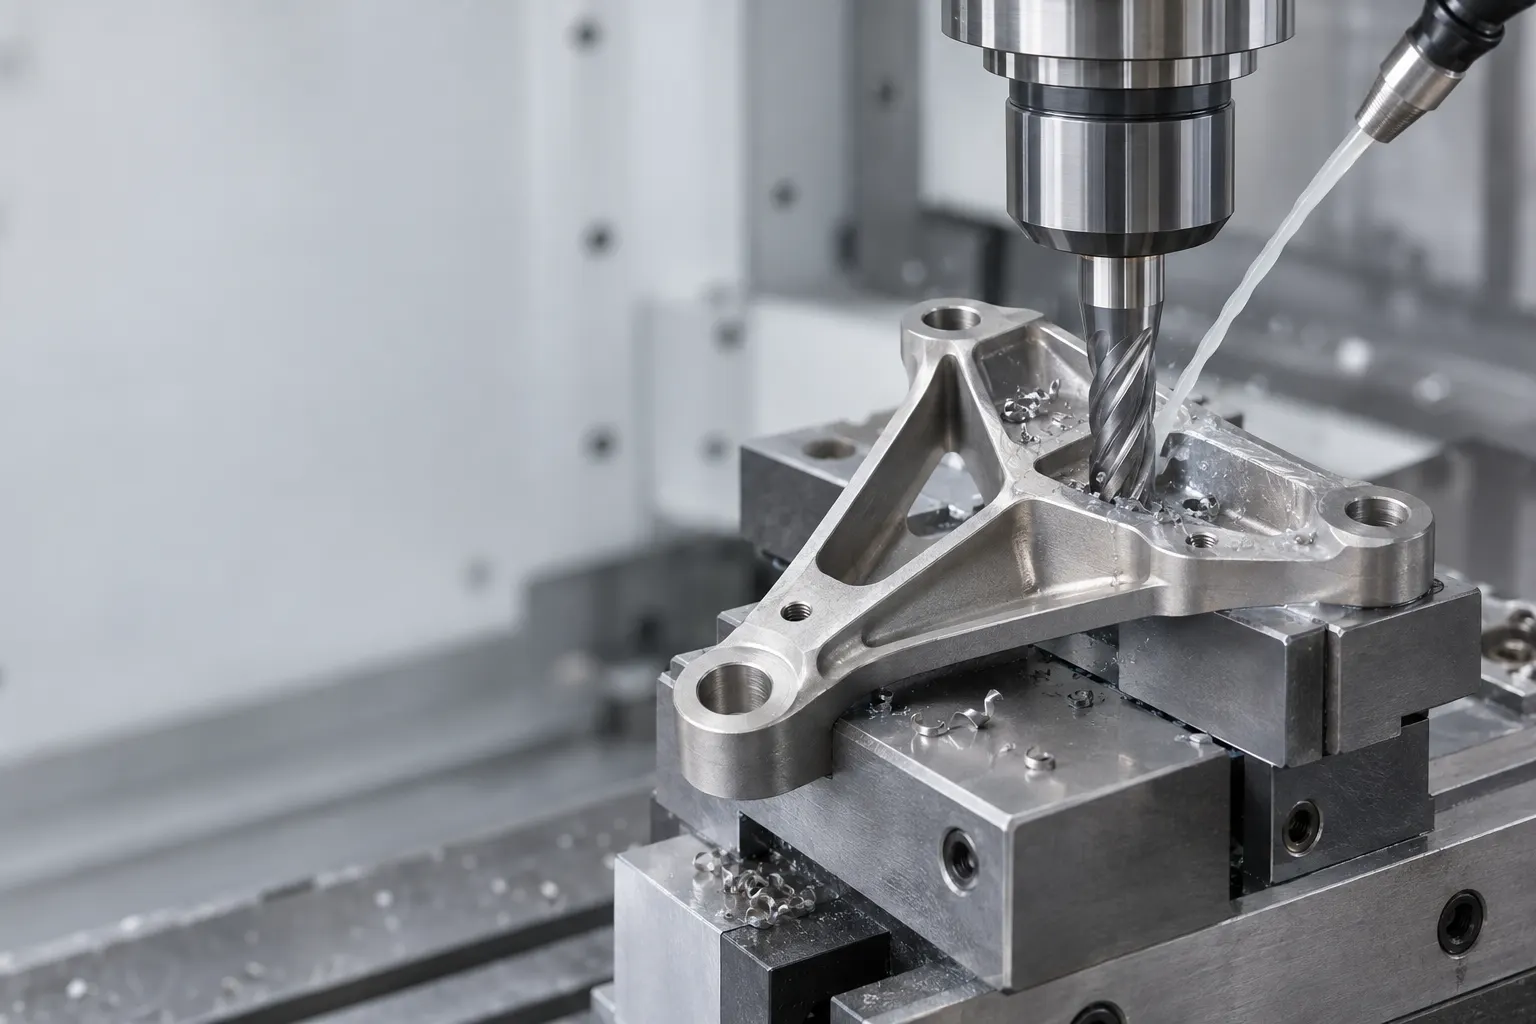
On choisit le titane pour son rapport résistance/poids, sa tenue à la corrosion et, pour certaines nuances, sa biocompatibilité. Ces mêmes propriétés le rendent plus lent et plus délicat à usiner que l’aluminium ou la plupart des aciers : la chaleur reste concentrée sur l’arête de coupe parce que le matériau la conduit mal, sa rigidité plus faible laisse fléchir les parois fines et les formes longues, et le métal a tendance à gripper sur lui-même comme sur l’outil. La plupart des écarts de prix sur le titane viennent de la clarté avec laquelle la demande de devis distingue les formes critiques du reste.
Cas d’usage
Quand le titane est spécifié
Pièces pour l’aéronautique, le sport automobile, le nautisme et l’instrumentation, quand le poids, la résistance et la tenue à la corrosion justifient le coût de la matière.
Nuances non alliées comme le grade 2 pour les pièces dimensionnées par la corrosion, et Ti-6Al-4V (TA6V, grade 5) quand une résistance plus élevée est nécessaire.
Composants médicaux et de laboratoire pour lesquels l’acheteur impose une variante de qualité implant, comme le Ti-6Al-4V ELI, et ses propres règles documentaires.
Prototypes et petites séries, quand l’usinage dans la barre ou la tôle reste réaliste avant d’envisager une gamme en forge ou en fonderie.
Votre demande de devis
Ce que doit contenir la demande de devis
Nuance et spécification matière
Indiquez la nuance et la spécification que le brut doit respecter (par exemple ASTM B348 pour la barre ou ASTM B265 pour la tôle, ou votre propre spécification), et si une substitution est admise.
État du brut et justificatifs
Précisez l’état requis, par exemple recuit, et si des certificats matière, la traçabilité de coulée ou des rapports d’essais tiers doivent être livrés avec les pièces.
Parois fines, formes profondes et filetages
Repérez parois fines, poches profondes, petits perçages et filetages : ce sont eux, plus que l’encombrement, qui décident du choix d’outil, des prises de pièce et du contrôle.
Finition et état de surface
Précisez une éventuelle anodisation (couleur ou anti-grippage), un sablage ou un polissage, et si une contamination de surface ou une couche alpha issue d’une mise en forme à chaud doit être retirée et vérifiée.
Contrôle et quantité
Listez les cotes critiques et le rapport attendu, ainsi que la quantité et la nature de la commande : prototype, lot de transition ou production récurrente.
Limites
Limites et hypothèses du devis
- Le titane s’enlève plus lentement que l’aluminium ou un acier de décolletage : le temps de cycle et l’outillage pèsent donc davantage dans le prix.
- Les parois fines et les formes longues et élancées peuvent fléchir ou vibrer ; le plan doit indiquer lesquelles portent des tolérances serrées.
- Les filetages et les ajustements glissants en titane sont sujets au grippage : indiquez le revêtement, l’anodisation ou l’anti-grippant requis au lieu de le laisser au montage.
- Les copeaux fins et les poussières de titane sont combustibles ; meulage, polissage et gestion des copeaux suivent une pratique encadrée qui peut peser sur les opérations secondaires.
- La disponibilité de la matière et les exigences de certification peuvent fixer le délai plus que l’usinage lui-même, en particulier pour les nuances implantables.
Exemples de fabrication
Pièces de référence associées

Arbre de précision
Cet arbre de précision sert de référence géométrique pour les pièces tournées longues en titane, où rectitude et diamètres d’ajustement doivent être cotés explicitement ; la matière est confirmée à chaque demande de devis.
Voir la référence
Moyeu d'arbre à bride
Ce moyeu d’arbre à bride montre l’association de diamètres tournés et de faces qui, en titane, fait entrer la rigidité de prise de pièce et l’état des filetages dans le devis.
Voir la référence
Arbre étagé
Cet arbre étagé illustre des épaulements et des petits diamètres qui fléchissent davantage en titane qu’en acier ; il ne sert que de référence géométrique.
Voir la référencePages associées
Pour aller plus loin
Matières
Comparez le titane avec l’aluminium, l’inox et les plastiques techniques avant de figer la matière dans la demande de devis.
Ouvrir la pageUsinage CNC de précision
La page de service principale pour les pièces fraisées et tournées, revues selon matière, tolérances, finition et contrôle.
Ouvrir la pageRapport de premier article (FAI)
Ce qu’il faut demander quand des pièces en titane exigent un rapport de premier article complet et les justificatifs matière.
Ouvrir la pageQuestions fréquentes
Questions fréquentes sur l’usinage du titane
Le titane est-il difficile à usiner ?
Il est plus lent et moins tolérant que l’aluminium ou la plupart des aciers, plutôt que simplement « dur ». Sa faible conductivité concentre la chaleur sur l’arête de coupe, sa rigidité plus faible fait fléchir les formes fines et il a tendance à gripper : il demande des outils affûtés, un bridage rigide et un arrosage abondant. Les pièces sont chiffrées en conséquence.
Faut-il demander du titane grade 2 ou grade 5 ?
Indiquez la nuance sur laquelle reposent votre conception et vos homologations. Le grade 2 est un titane non allié, choisi surtout pour sa tenue à la corrosion et sa formabilité ; le grade 5 (Ti-6Al-4V, TA6V) est un alliage choisi pour sa résistance plus élevée. Ils ne sont pas interchangeables sans accord du bureau d’études : la demande de devis doit dire si une substitution est admise.
Quels documents accompagnent habituellement des pièces en titane ?
En général un certificat matière du brut, rattaché à la coulée ou au lot, et le rapport dimensionnel prévu par la commande. Les acheteurs de l’aéronautique et du médical ajoutent souvent traçabilité, premier article ou essais par un tiers ; nommez-les dans la demande de devis pour qu’ils soient chiffrés.
Peut-on anodiser des pièces en titane ?
Oui. L’anodisation du titane sert au repérage par couleur et, dans certaines spécifications, à limiter le grippage. Elle diffère de l’anodisation de l’aluminium : indiquez la spécification titane et la couleur ou le type voulus, et repérez les surfaces qui doivent rester nues.
Guide matière
Faites chiffrer vos pièces en titane sur la nuance, les justificatifs et les formes critiques.
Envoyez le plan, la nuance et la spécification matière, les certificats requis et les formes qui portent les tolérances serrées.
Demander un devis titane