
Componentes de acción lateral
Correderas para moldes de inyección
Maquinado de correderas para moldes de inyección: carrera, perno angular o leva, caras de cierre, pares de desgaste y tratamiento térmico.
Respuesta breve
Una corredera de molde de inyección es un componente de acción lateral que se retira para que una contrasalida se libere antes de la expulsión. Una corredera puede estar maquinada correctamente según su plano y aun así atorarse, generar rebaba o desgastarse pronto en el molde, por eso la solicitud de cotización debe describir cómo se mueve, contra qué cierra y qué superficies deslizan sobre cuáles.
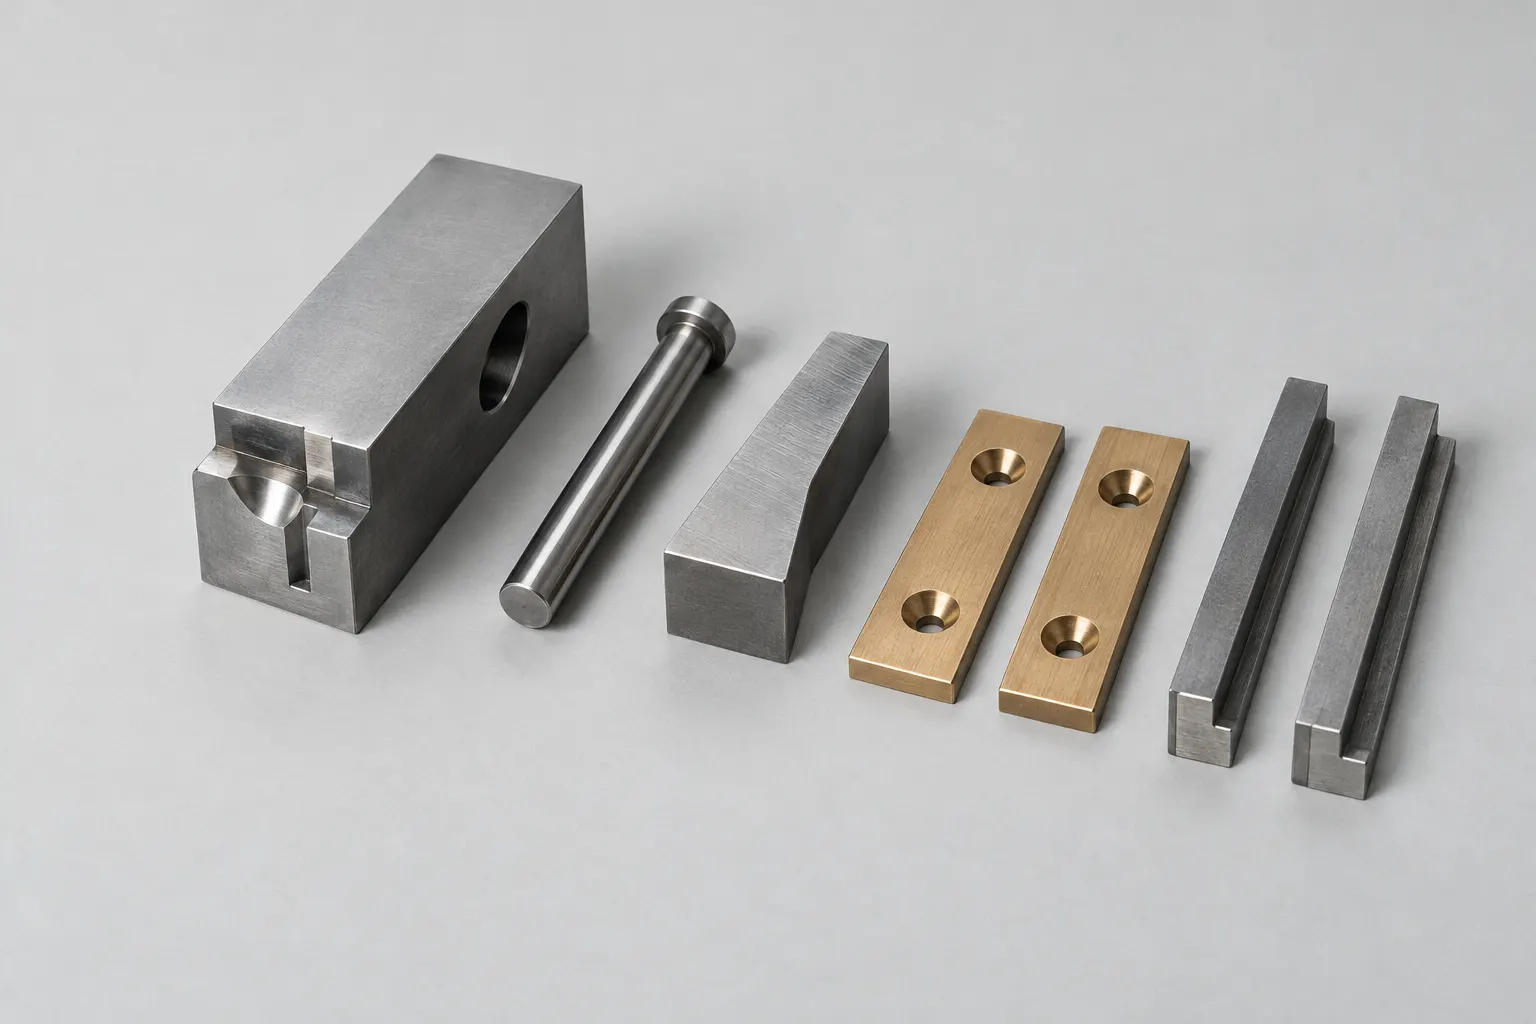
Las correderas se cotizan como piezas sueltas pero se comportan como ensambles. El cuerpo de la corredera, su perno angular o accionamiento hidráulico, el talón o cuña que la bloquea, las guías o reglas y la placa de desgaste que tiene debajo comparten las mismas holguras. Una corredera de repuesto que ignora el desgaste de sus piezas de acoplamiento es una razón frecuente por la que un molde reparado sigue generando rebaba. Por eso las decisiones de diseño (carrera, ángulo de bloqueo y geometría de cierre) deben llegar con la solicitud y no deducirse del plano de un solo componente.
Cuándo aplica
Cuándo cotizar correderas
Correderas nuevas para machos laterales, barrenos laterales o contrasalidas exteriores, con el diseño del molde terminado y el plano de la corredera liberado.
Correderas de repuesto para un molde existente, donde el ajuste con guías, talones y placas de desgaste gastados decide si la pieza funciona.
Juegos de corredera con cuerpo, postizo, talón o cuña de bloqueo, reglas y placas de desgaste que deben cotizarse y verificarse juntos.
Correderas con postizos de moldeo, canales de enfriamiento o caras de moldeo texturizadas o pulidas, que añaden electroerosión, rectificado o pulido.
Datos para cotizar
Qué incluir en la solicitud de cotización y en el plano
Molde y movimiento
Indique la carrera de la corredera, el accionamiento (perno angular, leva, resorte o cilindro hidráulico) y el ángulo de bloqueo del talón o cuña respecto al perno angular.
Caras de moldeo y de cierre
Marque las superficies que forman el plástico, las caras de cierre contra el núcleo o la cavidad, y cualquier superficie que deba ajustarse o entintarse en el ensamble.
Pares deslizantes y materiales de desgaste
Identifique qué caras deslizan sobre guías, reglas o placas de desgaste, el material y la dureza de cada par, y cualquier superficie de bronce o recubierta.
Material y tratamiento térmico
Indique el grado de acero, la dureza objetivo y si la corredera se desbasta antes del tratamiento térmico y se termina después por rectificado o electroerosión.
Evidencia para repuestos
Para una reparación, envíe la revisión original del plano, las medidas de las piezas de acoplamiento desgastadas y notas sobre cómo falló la corredera anterior.
Límites
Límites y supuestos de la cotización
- El plano de la corredera por sí solo no define su holgura de trabajo; hay que conocer o suministrar las guías, el talón y la placa de desgaste contra los que trabaja.
- Las caras de cierre suelen ajustarse en el molde, así que la cotización debe decir si las piezas se entregan a medida de plano o con material para ajuste.
- Las correderas templadas con detalle de moldeo suelen necesitar rectificado y electroerosión después del tratamiento térmico, lo que cambia el tiempo de entrega más que el desbaste.
- Los canales de enfriamiento dentro de una corredera móvil necesitan definir su conexión y sellado; si no, se convierten en un problema de ensamble en el taller de moldes.
Ejemplos de fabricación relacionados
Piezas de referencia relacionadas

Bloque deslizante de precisión
El bloque deslizante de precisión muestra las caras guiadas y los rasgos de localización que fijan la holgura de la corredera en el molde.
Ver referencia
Placa de desgaste de bronce
La placa de desgaste de bronce es típica de la superficie sobre la que corre una corredera, donde el par de materiales importa tanto como la planicidad.
Ver referencia
Placas de desgaste apareadas
Las placas de desgaste pareadas ilustran piezas que deben inspeccionarse como par, porque la corredera trabaja contra ambas a la vez.
Ver referencia
Riel guía taladrado
El riel guía barrenado es el tipo de guía que controla la carrera de la corredera y que debe cotizarse con ella cuando está desgastado.
Ver referenciaPáginas relacionadas
Siga preparando su solicitud de cotización
Componentes para moldes de inyección
La página principal de postizos, núcleos y otros componentes de molde controlados por plano.
Abrir páginaBotadores inclinados (lifters)
Use esta guía cuando la contrasalida es interior y la libera el sistema de expulsión.
Abrir páginaElectroerosión por hilo
Las correderas templadas con detalle fino de moldeo suelen terminarse por electroerosión por hilo o por penetración después del tratamiento térmico.
Abrir páginaGuía de maquinado de socavados
Los socavados maquinados son un problema de acceso de la herramienta, no de expulsión; esta guía explica cómo se cortan.
Abrir páginaPreguntas frecuentes
Preguntas frecuentes sobre correderas
¿Qué diferencia hay entre una corredera y un botador inclinado en un molde de inyección?
La corredera se desplaza lateralmente en la línea de partición, normalmente accionada por un perno angular o un cilindro al abrir el molde, y sirve para contrasalidas exteriores y barrenos laterales. El botador inclinado (lifter) va montado en el sistema de expulsión y se mueve en ángulo al expulsar la pieza, lo que resuelve contrasalidas interiores que una corredera no alcanza.
¿El perno angular, el talón y las placas de desgaste deben cotizarse con la corredera?
Sí, cuando la corredera es nueva o el molde tiene un desgaste importante. Esas piezas fijan la posición y la holgura de la corredera, así que cotizarlas juntas permite verificar el ajuste como conjunto en lugar de esperar que una corredera nueva coincida con piezas viejas.
¿Se puede fabricar una corredera de repuesto a partir de la pieza gastada?
La pieza gastada ayuda, pero muestra la geometría después del desgaste, no la intención de diseño. El pedido debe regirse por el plano original, o por un plano de ingeniería inversa aprobado por el comprador, y la pieza gastada se usa solo para confirmar rasgos y la condición de acoplamiento.
Componentes de acción lateral
Cotice la corredera junto con las piezas contra las que trabaja.
Envíe el plano de la corredera, los datos de accionamiento y bloqueo, los planos de guías y placas de desgaste, y el acero y la dureza de cada pieza.
Cotizar corredera