
Guide matière
Usinage CNC de l’inox
Usinage inox CNC : nuance, état, contexte de corrosion, surfaces critiques et périmètre de contrôle à définir avant de demander un devis.
En bref
L’usinage inox est généralement demandé quand la résistance à la corrosion, la propreté, la résistance mécanique ou l’aspect comptent ; la demande de devis doit néanmoins préciser la nuance d’acier inoxydable exacte ou les alternatives approuvées, l’état de la pièce, la géométrie fonctionnelle et les exigences d’expédition pour que les devis soient comparables.
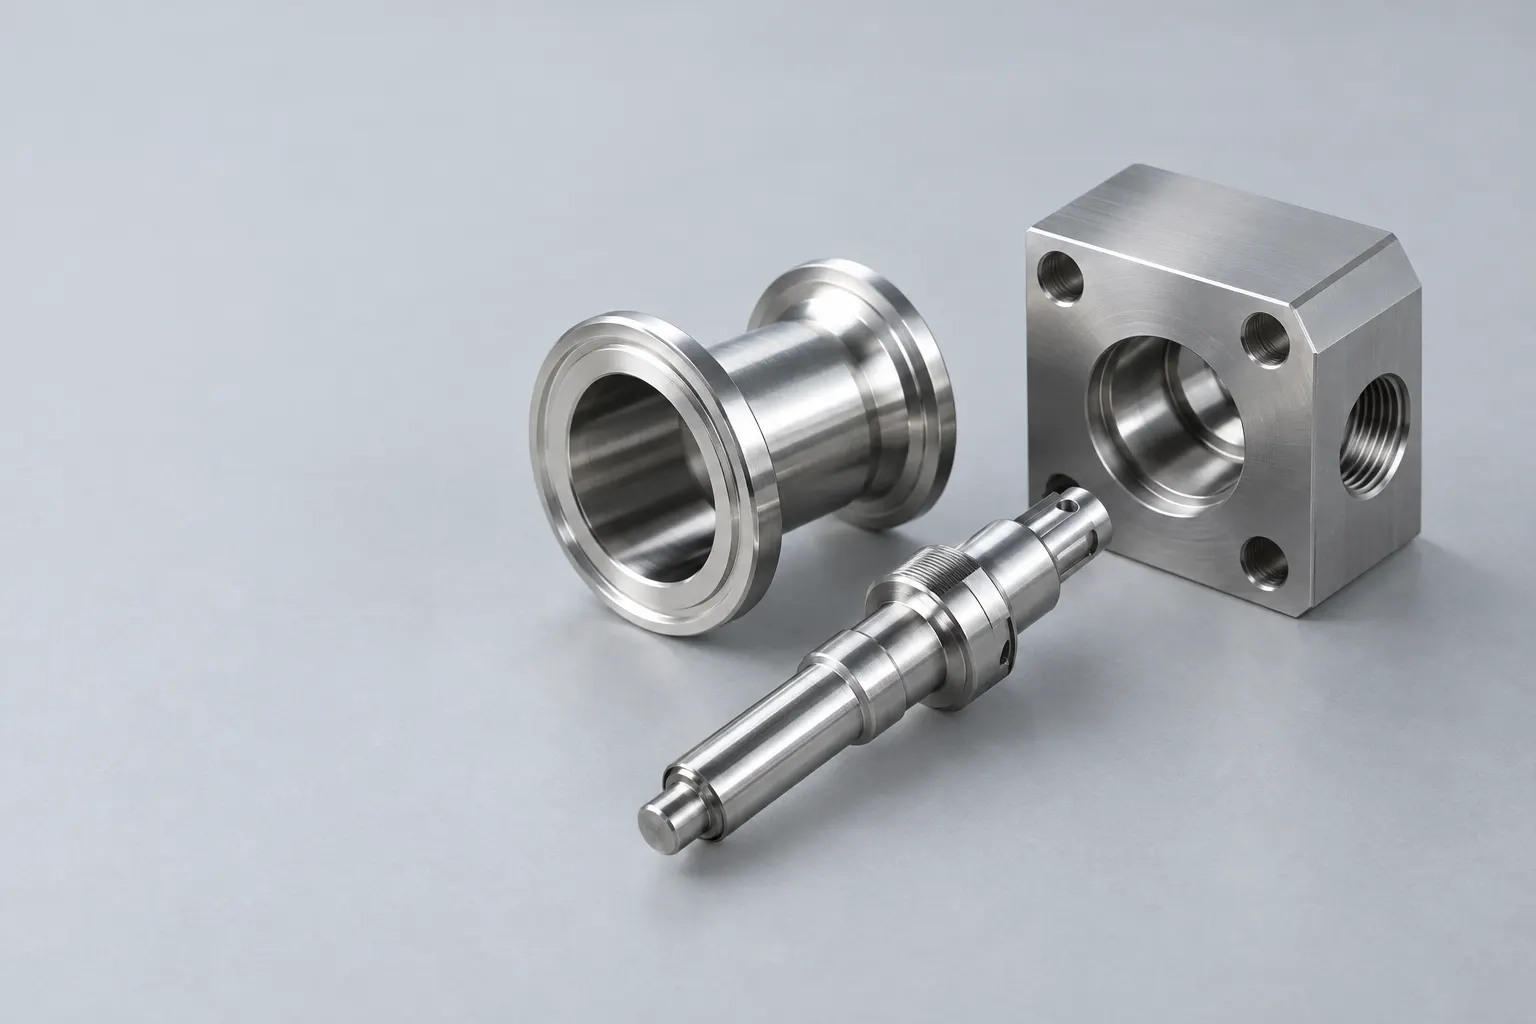
Les acheteurs d’usinage inox recherchent souvent des axes, goupilles, blocs, inserts ou pièces de montage dont l’identité matière compte autant que la géométrie. Le risque du devis vient d’une nuance incomplète, d’attentes de finition floues ou de l’absence de liste des faces et diamètres réellement critiques pour l’acceptation.
Cas d’usage
Pièces typiques en inox
Axes, goupilles, rails, blocs et inserts pour lesquels une nuance d’inox est déjà imposée pour des raisons de corrosion, d’usure, d’hygiène ou de montage.
Prototypes et petites séries en inox à chiffrer d’après l’indice de plan en vigueur, et non sur une demande générique d’« usinage inox ».
Commandes où l’état de surface, le conditionnement ou les enregistrements de contrôle comptent, parce que la pièce entre directement dans un ensemble exposé ou à ajustement critique.
Votre demande de devis
Ce que doit contenir la demande de devis
Nuance exacte et substitutions admises
Indiquez la nuance d’acier inoxydable requise et les alternatives acceptables si vous voulez des prix comparatifs plutôt qu’une seule voie matière.
Géométrie fonctionnelle et état de surface
Repérez alésages, diamètres, faces, filetages ou surfaces de contact qui pilotent l’ajustement ou la performance, et précisez si l’état important est brut d’usinage, poli, passivé ou défini autrement dans le dossier.
Corrosion et contexte d’utilisation
Décrivez l’environnement de service seulement dans la mesure où il détermine la nuance approuvée, la gamme de finition ou les précautions de manipulation.
Quantité, documents et emballage
Précisez prototype ou approvisionnement récurrent, ainsi que toute traçabilité matière, rapport de contrôle ou règle d’emballage qui doit accompagner les pièces.
Limites
Limites et hypothèses du devis
- L’inox ne se chiffre pas sur le seul nom de famille lorsque la nuance, l’état de finition ou les substitutions admises changent la décision d’achat.
- Si la résistance à la corrosion ou l’aspect des surfaces exposées comptent, la demande de devis doit définir l’état de livraison au lieu de supposer que l’usinage seul le décrit.
- Cette page n’affirme aucune certification, aucune norme de passivation, aucun parc machines, aucune plage de tolérance ni aucun débit ; la faisabilité dépend de la spécification et du plan transmis.
Normes publiées
Où ces termes sont définis
Ces normes définissent les termes employés sur cette page. ProtoRFQ ne revendique aucune homologation au titre de l’une d’elles ; la norme qui s’applique à un projet est celle nommée dans la demande de devis.
- ISO 2768-1:1989 — tolérances générales pour les cotes linéaires et angulaires sans indication individuelle.
- ISO 21920-2:2021 — paramètres d’état de surface ; utile car les surfaces passivées ou électropolies se spécifient généralement par une limite mesurée plutôt que par le nom du procédé.
- ASME Y14.5-2018 — la norme de tolérancement géométrique qui permet au plan d’exprimer explicitement forme, orientation et position plutôt que de les laisser à une classe de tolérance générale.
Exemples de fabrication
Pièces de référence associées

Goupille à épaulement
Cette goupille épaulée est une bonne référence de tournage inox où nuance, maîtrise des diamètres et état de surface accepté doivent figurer dans la demande de devis.
Voir la référence
Rail de guidage percé
Ce rail de guidage percé aide à cadrer les pièces inox en barre ou en rail où rectitude, réseau de trous et gestion des indices comptent plus qu’une désignation matière générique.
Voir la référence
Plaque d'insert à micro-trous
Cette plaque d’insert à micro-perçages concerne les inserts en inox ou en acier qui dépendent de plans maîtrisés, de formes fines et d’un contrôle explicite.
Voir la référencePages associées
Pour aller plus loin
Usinage CNC de précision
Quand la question principale porte sur la géométrie maîtrisée et le contrôle plutôt que sur le choix de la famille de matière.
Ouvrir la pageRugosité Ra
Quand la pièce en inox exige une exigence de surface documentée plutôt qu’une attente de finition vague.
Ouvrir la pageExemples de fabrication
Parcourez les pièces de référence pour cadrer une demande inox par famille de pièce, état accepté et contrôle attendu.
Ouvrir la pageInox 316 ou 416
Quand privilégier la résistance à la corrosion (316) ou l’usinabilité et la trempe (416) pour une pièce usinée.
Ouvrir la pageQuestions fréquentes
Questions fréquentes sur l’usinage inox
« Acier inoxydable » suffit-il dans une demande de devis d’usinage ?
Généralement non. La demande doit nommer la nuance exacte ou les options approuvées, car les différents alliages inoxydables changent à la fois le coût matière et l’adéquation à l’application.
Faut-il préciser l’état de surface livré d’une pièce en inox ?
Oui. Si l’état accepté va au-delà du brut d’usinage, indiquez-le directement pour que les hypothèses de finition et de contrôle ne dérivent pas pendant le chiffrage.
Qu’est-ce qui ralentit le plus souvent un devis d’usinage inox ?
Aucune nuance exacte, aucune indication de l’état de livraison accepté et aucune liste claire des cotes ou surfaces qui pilotent l’ajustement ou la fonction.
Guide matière
Faites chiffrer vos pièces en inox sur la nuance et l’état de livraison qui comptent.
Envoyez l’indice en vigueur, la nuance d’inox, la quantité, l’état de surface accepté et les formes qui décident de l’acceptation à l’expédition.
Demander un devis inox